


29 Ott Incisione su ferro con il laser: come funziona, vantaggi e applicazioni
L’incisione su ferro è una delle lavorazioni più richieste in carpenteria metallica, meccanica e produzione di componenti strutturali, dove ogni pezzo deve riportare codici, matricole o loghi leggibili nel tempo.
Il ferro, però, non è un materiale semplice da marcare. Tende a ossidarsi, arriva spesso in lavorazione con superfici grezze, calamina o residui oleosi e, dopo la marcatura, può essere sottoposto a zincatura, verniciatura o sabbiatura.
Scegliere la tecnologia sbagliata significa ritrovarsi con marcature poco contrastate, che spariscono sotto un trattamento o che rallentano la linea.
Per questo la scelta dovrebbe partire dal materiale e dal ciclo produttivo, non dal catalogo.
In questo articolo vedremo come funziona l’incisione laser su ferro, quali tecnologie si possono utilizzare, quali vantaggi e limiti comporta e come individuare la soluzione più adatta alla tua produzione.
Come funziona l’incisione su ferro con il laser
In ambito industriale, con “ferro” si indicano spesso materiali diversi: acciai al carbonio, ferro dolce, lamiere e profilati da carpenteria, ma anche getti in ghisa. Hanno in comune un’ottima interazione con la lunghezza d’onda del laser a fibra, pari a 1064 nm.
Il fascio laser, concentrato in un punto focale molto piccolo, trasferisce energia alla superficie senza alcun contatto. A seconda dei parametri impostati (potenza, velocità, frequenza e durata dell’impulso), il materiale si modifica in superficie oppure viene asportato.
Nel primo caso si parla di marcatura: il laser genera un’ossidazione superficiale controllata che produce un segno scuro e contrastato. Nel secondo si parla di incisione, con asportazione di materiale e un segno in profondità.
Se vuoi approfondire le differenze tra marcatura e incisione laser, trovi un’analisi completa nel nostro articolo dedicato. Sul ferro questa distinzione determina quanto a lungo il segno resterà leggibile e se sopravvivrà ai trattamenti successivi.

Quali tecnologie usare per l’incisione su ferro
Non esiste una tecnologia valida per ogni applicazione. Tre soluzioni, in particolare, coprono la maggior parte delle esigenze produttive.
Laser a fibra: il riferimento per il ferro nudo
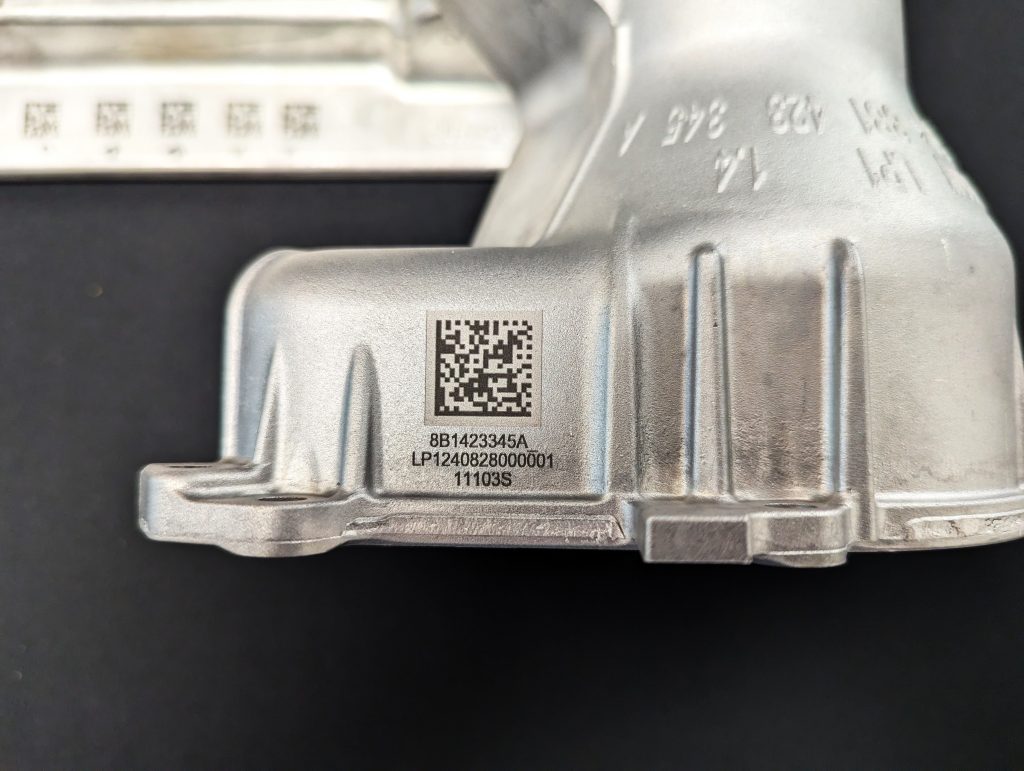
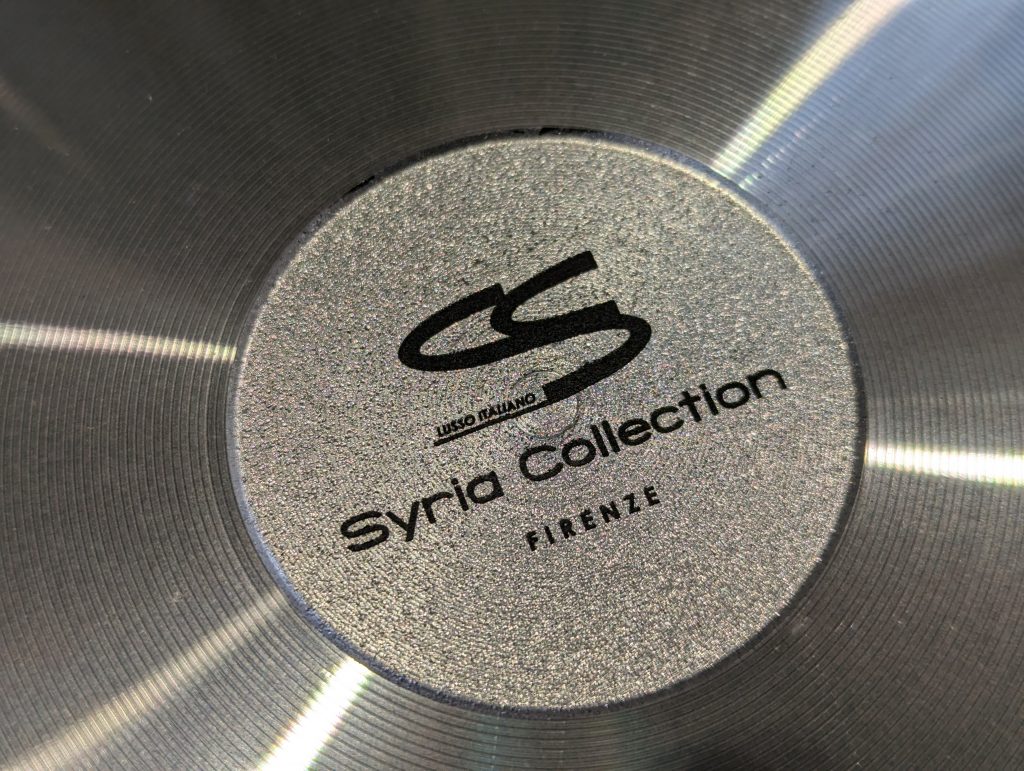
Il laser a fibra attiva è la tecnologia più indicata quando si devono marcare o incidere ferro e acciaio non rivestiti. Gestisce testi, loghi, numeri seriali, QR Code e Data Matrix con un’elevata definizione, anche con dati variabili.
La sorgente ha una durata fino a 100.000 ore e richiede una manutenzione ridotta, aspetti che incidono direttamente sulla continuità produttiva. Puoi conoscere meglio questa tecnologia nella pagina dedicata alle nostre macchine laser a fibra attiva.
Laser CO₂ per il ferro verniciato o rivestito
Il laser CO₂ non è efficace sul ferro nudo, perché la sua lunghezza d’onda viene in gran parte riflessa dalla superficie metallica. Diventa invece utile quando il pezzo è verniciato o rivestito: il laser rimuove selettivamente lo strato superficiale e fa emergere il metallo sottostante.
È una soluzione da valutare per pannelli, carter e componenti già finiti, un tema che abbiamo approfondito anche nella nostra guida alla marcatura laser delle superfici verniciate o trattate.
Vantaggi e limiti dell’incisione laser su ferro
Leggibilità e tracciabilità nel tempo
Una marcatura laser ben parametrizzata garantisce contrasto elevato e bordi definiti, condizioni necessarie quando il codice deve essere letto da sistemi di visione lungo la filiera.
Con l’incisione profonda il segno resta riconoscibile anche dopo usura, abrasione o esposizione agli agenti esterni, a vantaggio dell’identificazione univoca del componente.
Nessun contatto e nessun consumabile
A differenza dei metodi tradizionali, il laser non comporta contatto diretto con il pezzo: niente utensili da sostituire, niente inchiostri e nessuna sollecitazione meccanica sulle lamiere sottili.
Il sistema si integra in linea con PLC, robot e software gestionali, riducendo gli interventi manuali e gli errori di trascrizione dei dati.
Ossidazione e trattamenti successivi: i limiti da considerare
Il ferro non protetto tende ad arrugginire. Una marcatura solo superficiale può perdere contrasto nel tempo o essere coperta da zincatura, verniciatura o sabbiatura: in questi casi serve un’incisione di profondità adeguata, che richiede tempi ciclo più lunghi.
C’è poi l’aspetto economico. Un sistema laser richiede generalmente un investimento iniziale più elevato rispetto a una marcatrice meccanica e, con volumi bassi o pezzi molto grezzi, la micropercussione o la marcatura conto terzi possono risultare più convenienti.
Incisione su ferro: applicazioni e fattori di scelta
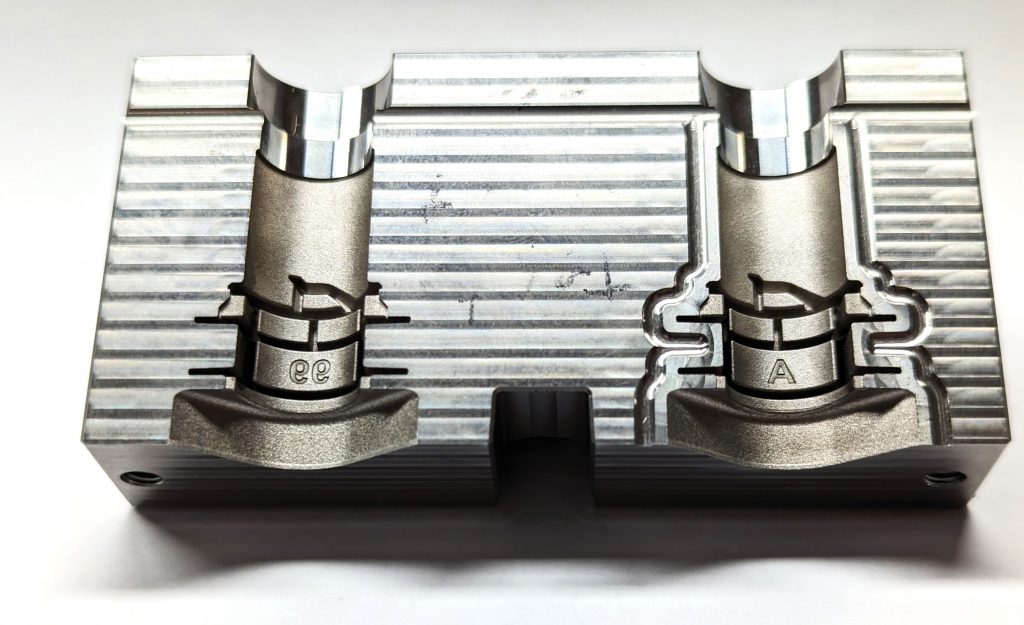
L’incisione su ferro trova spazio in carpenteria metallica, meccanica, automotive, impiantistica, macchine agricole e produzione di targhe identificative. In tutti questi contesti, la scelta del sistema dipende da alcuni fattori:
- Stato della superficie: ferro lucido, grezzo, ossidato, con calamina, verniciato o zincato.
- Profondità richiesta: marcatura superficiale di contrasto oppure incisione destinata a resistere a trattamenti e usura.
- Contenuto da marcare: testi semplici e matricole oppure QR Code, Data Matrix e loghi dettagliati.
- Volumi e tempi ciclo: numero di pezzi all’ora e livello di integrazione con la linea produttiva.
- Dimensioni del pezzo: componenti maneggevoli oppure travi, telai e strutture difficili da movimentare.
Per i pezzi di carpenteria più grandi, la risposta può essere una workstation Gantry multiassi o una marcatrice portatile a micropercussione, come abbiamo approfondito nella nostra guida alla marcatura laser di pezzi grandi e ingombranti.
Prima di avviare la produzione, è sempre consigliabile effettuare una prova di marcatura sul componente reale. Composizione, finitura e trattamenti cambiano il risultato più di qualsiasi scheda tecnica.
Laserevo: l’incisione su ferro giusta parte dal tuo processo
Scegliere come incidere il ferro significa valutare insieme stato della superficie, profondità del segno, contenuto da marcare, volumi e dimensioni dei pezzi, senza fermarsi al prezzo di acquisto.
Noi di Laserevo progettiamo e produciamo sistemi di marcatura laser e a micropercussione da più di vent’anni. Analizziamo il tuo componente, realizziamo campioni e prove di marcatura gratuiti e seguiamo installazione, collaudo, formazione degli operatori e assistenza anche in telecontrollo. Se i volumi non giustificano un impianto interno, offriamo anche un servizio di marcatura conto terzi.
Individuare fin da subito la soluzione corretta significa ottimizzare costi, tempi e continuità produttiva.
Devi marcare codici o matricole su componenti in ferro? Scrivici a info@laserevo.com, chiamaci allo 030 727 0181 o visita www.laserevo.com e raccontaci cosa devi marcare: insieme ai nostri esperti individueremo la soluzione più adatta alle tue esigenze produttive.