


01 Ott Marcatrice laser 2D o 3D: quale soluzione conviene davvero?
Quando si sceglie una marcatrice laser, l’attenzione va quasi sempre alla sorgente e alla potenza. C’è però un’altra domanda che incide direttamente sul risultato: il pezzo da marcare è piano oppure presenta superfici curve, inclinate o su più livelli?
La differenza tra marcatura laser 2D e marcatura laser 3D sta proprio qui, nella capacità del sistema di mantenere il fascio laser a fuoco su tutta l’area da marcare.
Una configurazione non adatta al pezzo si traduce in marcature poco leggibili, scarti o passaggi aggiuntivi in produzione. Al contrario, un sistema sovradimensionato rispetto alle reali esigenze comporta un investimento difficile da giustificare.
Per questo la scelta non dovrebbe partire dal catalogo, ma dalla geometria del componente e dal processo in cui la marcatura deve inserirsi.
In questo articolo vedremo come funziona una marcatrice laser 3D, in cosa si differenzia da un sistema 2D, quali vantaggi e limiti comporta e come capire quale soluzione è più adatta alla tua produzione.
Come funziona una marcatrice laser 2D e cosa cambia con il 3D
In una marcatrice laser tradizionale il fascio viene deviato da specchi galvanometrici sugli assi X e Y e concentrato da una lente in un punto focale che resta sempre alla stessa altezza. È la configurazione che chiamiamo 2D, come abbiamo visto nel nostro articolo su come funziona la marcatura laser.
Finché la superficie resta entro la profondità di campo del sistema, il risultato è uniforme. Quando invece il pezzo presenta curvature o dislivelli più marcati, alcune zone escono dal fuoco: lo spot si allarga, l’energia si disperde e la marcatura perde contrasto e definizione.
Un sistema di marcatura laser 3D aggiunge un controllo dinamico della messa a fuoco lungo l’asse Z. Un’ottica mobile sposta il punto focale durante la lavorazione, così il fascio segue il profilo del pezzo restando costantemente a fuoco.
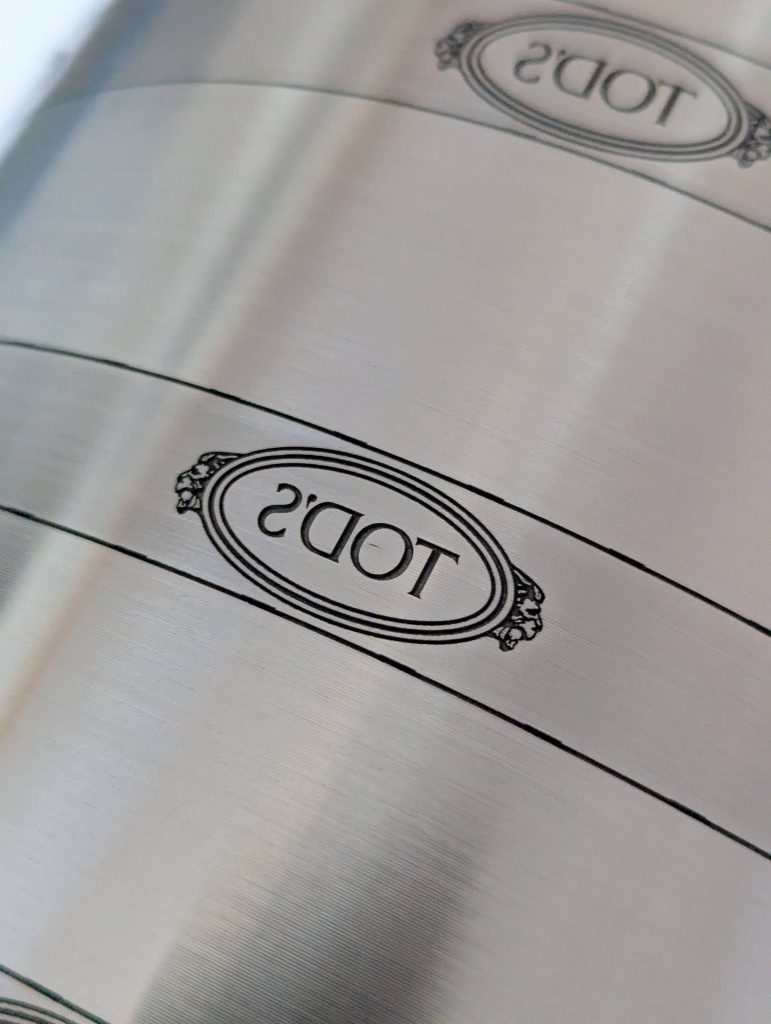
Il software lavora su un modello della superficie, che può essere una geometria standard come cilindro, cono, sfera o piano inclinato, oppure un profilo più complesso. Il contenuto grafico viene così proiettato sulla forma reale, limitando distorsioni e differenze di resa tra un punto e l’altro.
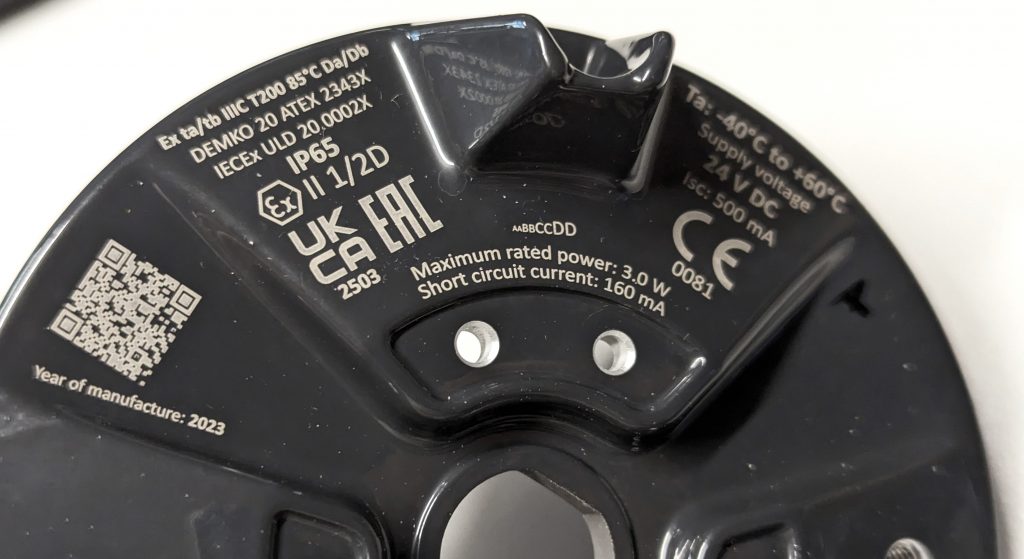
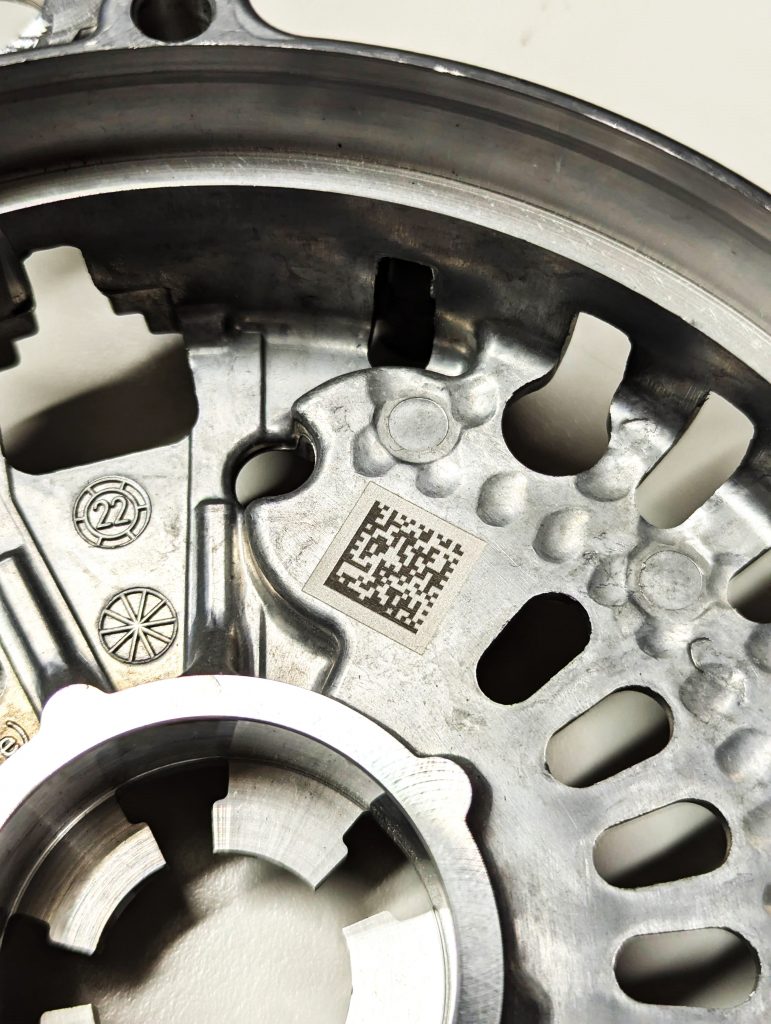
Marcatura laser 3D e incisione laser 3D: cosa si intende davvero
Quando si parla di laser 3D, spesso si mescolano due esigenze diverse. Distinguerle aiuta a capire quale sistema serve davvero.
Marcare superfici non piane
Il primo caso riguarda la marcatura su superfici curve o irregolari: codici, loghi, QR Code o Data Matrix da applicare su alberi, raccordi, flange, impugnature, componenti stampati o pezzi con gradini.
Qui l’obiettivo non è andare in profondità, ma ottenere una marcatura leggibile e uniforme su tutto il profilo, senza dover riposizionare il pezzo più volte.
Incidere in profondità e a rilievo
Il secondo caso è l’incisione laser 3D, in cui il laser asporta materiale strato dopo strato per creare profondità, rilievi o bassorilievi. È una lavorazione tipica di stampi, punzoni, loghi in rilievo e personalizzazioni tecniche.
In questo caso la gestione della profondità diventa parte del processo: a ogni passata la superficie si abbassa e il punto focale deve adeguarsi. Se vuoi approfondire le differenze tra marcatura e incisione laser, trovi un’analisi completa nel nostro articolo dedicato.
Su metalli e plastiche tecniche, entrambe le esigenze vengono affrontate con una sorgente come il laser a fibra, che puoi conoscere meglio nella pagina dedicata alle nostre macchine laser a fibra attiva.
Vantaggi e limiti di una marcatrice laser 3D
Un sistema 3D amplia le possibilità di lavorazione, ma non è la risposta giusta per ogni applicazione. Conviene valutarne con attenzione sia i benefici sia i vincoli.
Qualità costante su geometrie complesse
Il vantaggio principale è la ripetibilità della marcatura anche su superfici non piane. Contrasto e leggibilità restano omogenei su tutto il profilo, un aspetto decisivo quando il codice deve essere letto da sistemi di visione o garantire la tracciabilità del componente nel tempo.
Meno attrezzature e riposizionamenti
Con un sistema 2D, un pezzo curvo o a gradini richiede spesso più posizionamenti, attrezzature dedicate o assi rotanti. Il controllo dinamico del fuoco può ridurre questi passaggi, con effetti diretti su tempi ciclo, manipolazione e rischio di errore.
Anche l’integrazione in linea ne beneficia: meno movimentazioni significano un processo più lineare e più semplice da gestire insieme a PLC e robot.
Un investimento da giustificare
Una marcatrice laser 3D richiede generalmente un investimento iniziale più elevato e una preparazione più accurata del lavoro, perché il sistema deve conoscere la geometria del pezzo.
Se i componenti sono piani, o se variano soltanto in altezza da un lotto all’altro, un sistema 2D con regolazione dell’asse Z è spesso la scelta più razionale. Pagare una tecnologia che non serve non porta alcun ritorno operativo.

Marcatrice laser 2D o 3D: come scegliere la soluzione giusta
Non esiste una configurazione valida per tutti. La soluzione migliore dipende da come è fatto il pezzo, da cosa devi marcare e dal ritmo della tua produzione. I criteri da considerare sono questi:
- Geometria del pezzo: superfici piane, curve, inclinate o con dislivelli superiori alla profondità di campo del sistema.
- Tipo di lavorazione: marcatura superficiale di codici e loghi oppure incisione profonda e a rilievo.
- Varietà dei componenti: pochi codici ricorrenti o molte forme diverse da gestire con lo stesso impianto.
- Volumi e tempi ciclo: quanti pezzi all’ora devi marcare e quanto pesano riposizionamenti e attrezzature.
- Dimensioni e movimentazione: pezzi maneggevoli oppure strutture grandi e pesanti.
Quest’ultimo punto apre un tema diverso. Per componenti grandi o difficili da movimentare, la soluzione può essere una workstation Gantry multiassi, configurabile in 2D o in 3D, come abbiamo approfondito nella nostra guida alla marcatura laser di pezzi grandi e ingombranti.
Sono gli stessi elementi che entrano in gioco quando si valutano le macchine per marcatura laser professionali: il prezzo iniziale è solo una parte del ragionamento, perché un sistema inadatto al pezzo genera costi nascosti in scarti, rilavorazioni e fermi.
In ogni caso, prima di decidere, è sempre consigliabile effettuare una prova di marcatura sul componente reale. Materiale, finitura superficiale e geometria cambiano il risultato più di qualsiasi scheda tecnica.
Laserevo: la marcatrice laser giusta parte dal tuo componente
Scegliere tra una marcatrice laser 2D e una 3D significa valutare insieme geometria del pezzo, tipo di lavorazione, volumi produttivi e integrazione nel processo, senza fermarsi al prezzo di acquisto.
Noi di Laserevo progettiamo e produciamo sistemi di marcatura e incisione laser 2D e 3D da oltre vent’anni. Affianchiamo le aziende dall’analisi tecnica alle prove di marcatura gratuite sui loro componenti, fino a installazione, collaudo, formazione degli operatori e assistenza anche tramite telecontrollo.
Individuare fin da subito la configurazione corretta significa ottimizzare costi, tempi e continuità produttiva.
Hai un componente con superfici curve o geometrie complesse? Scrivici a info@laserevo.com, chiamaci allo 030 727 0181 o visita www.laserevo.com e raccontaci cosa devi marcare: insieme ai nostri esperti individueremo la soluzione più adatta alle tue esigenze produttive.